مشکلات چاپ رزینی؛ عیبیابی و راهنمای حل ۵ خطای رایج

شناسایی و رفع مشکلات چاپ رزینی یکی از کلیدیترین مهارتها برای کسانی است که با پرینترهای SLA و MSLA کار میکنند. اگر قطعه شما به صفحه ساخت نمیچسبد، لایهها جدا میشوند یا جزئیات مادلینگ محو به نظر میرسند، نگران نباشید؛ بیشتر این اختلالات با اصلاح چند پارامتر ساده در نرمافزار اسلایسر یا تنظیم محیط پرینت برطرف میشوند.
۱. عدم چسبندگی قطعه به صفحه ساخت (Build Plate)
یکی از رایجترین **مشکلات چاپ رزینی**، نچسبیدن قطعه به صفحه ساخت و باقی ماندن لایه نازکی از رزین سختشده در کف مخزن (روی فیلم FEP یا PFA) است. وقتی این اتفاق میافتد، پس از پایان زمان چاپ، با صفحه ساختی کاملاً خالی مواجه میشوید.
دلایل اصلی و روشهای برطرف کردن آن:
- عدم تراز بودن صفحه ساخت (Bed Leveling): کوچکترین انحراف در تراز صفحه ساخت باعث میشود فشار یکنواختی به لایههای اولیه وارد نشود. صفحه ساخت را با استفاده از کاغذ استاندارد یا روش کالیبراسیون دستگاه مجدداً تراز کنید.
- زمان نوردهی ناکافی لایههای کف (Bottom Exposure Time): لایههای پایینی برای چسبیدن محکم به سطح فلزی صفحه ساخت، به زمان نوردهی بیشتری نیاز دارند. معمولاً زمان نوردهی لایههای کف بین ۵ تا ۱۰ برابر لایههای معمولی است. اگر قطعه جدا میشود، این زمان را در اسلایسر افزایش دهید.
- پایین بودن دمای محیط: رزینهای سهبعدی به شدت به دما حساس هستند. بهترین دما برای کار با پرینتر رزینی بین ۲۱ تا ۲۵ درجه سانتیگراد است. در دمای پایین، گرانروی (ویسکوزیته) رزین افزایش یافته و واکنش شیمیایی پلیمریزاسیون کند میشود.
- صاف و صقلی بودن بیش از حد صفحه ساخت: اگر سطح صفحه بسیار صاف باشد، رزین به خوبی روی آن درگیر نمیشود. ایجاد سمبادهکاری بسیار نرم روی صفحات فلزی ساده میتواند گیرایی لایه اول را تقویت کند.
انتخاب یک رزین پرینتر سهبعدی استاندارد و متناسب با دستگاه، ریسک خطاهای لایه اول را به حداقل میرساند.
۲. جدا شدن ساپورتها و سقوط قطعه درون مخزن
در این حالت، پایههای ساپورت روی صفحه ساخت به درستی چاپ میشوند، اما قطعه اصلی در نقطهای که به ساپورت وصل است جدا شده و به کف مخزن میافتد.
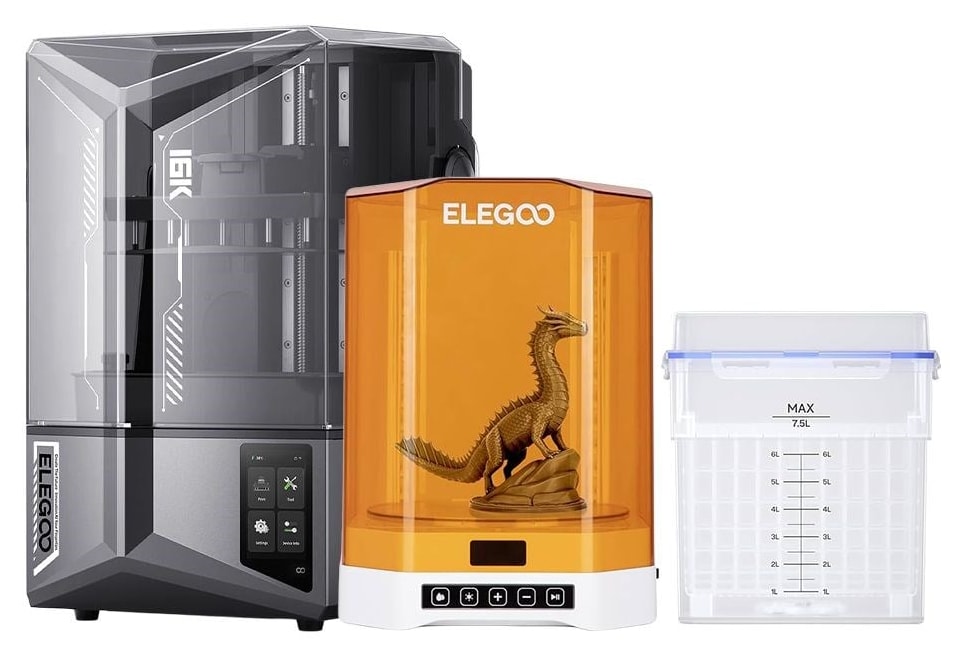
پرینتر ۳ بعدی ELEGOO Saturn 4 Ultra 16K و Mercury
راهکارهای عیبیابی و اصلاح تنظیمات:
- تنظیم زاویه مناسب قرارگیری قطعه (Orientation): اگر سطح مقطع بزرگی از مدل به طور همزمان و موازی با صفحه چاپ پدید آید، نیروی مکش (Peel Force) ایجادشده هنگام بالا آمدن صفحه، قطعه را از ساپورتها جدا میکند. همیشه مدل را با زاویه ۳۰ تا ۴۵ درجه نسبت به صفحه قرار دهید.
- افزایش ضخامت و استحکام ساپورت: در نرمافزارهایی مثل Chitubox یا Lychee Slicer، قطر اتصال ساپورت (Tip Diameter) و ضخامت پایهها را کمی افزایش دهید. قطعات سنگینتر نیاز به ساپورتهای ضخیمتر (Heavy Supports) دارند.
- کم بودن زمان نوردهی لایههای معمولی (Normal Exposure Time): اگر نوردهی لایههای عادی کم باشد، رزین به استحکام نهایی نمیرسد و نقطهی اتصال ساپورت با مدل تحت فشار مکش پاره میشود. با انجام تستهای کالیبراسیون مانند XP-Finder زمان بهینه نوردهی را پیدا کنید.
۳. ایجاد حباب، خطوط افقی و جدایش لایهها (Delamination)
ظاهر شدن خطوط برجسته افقی یا جدا شدن لایهها از یکدیگر در طول قطعه از دیگر **مشکلات چاپ رزینی** است که زیبایی و مقاومت مکانیکی مدل را از بین میبرد.
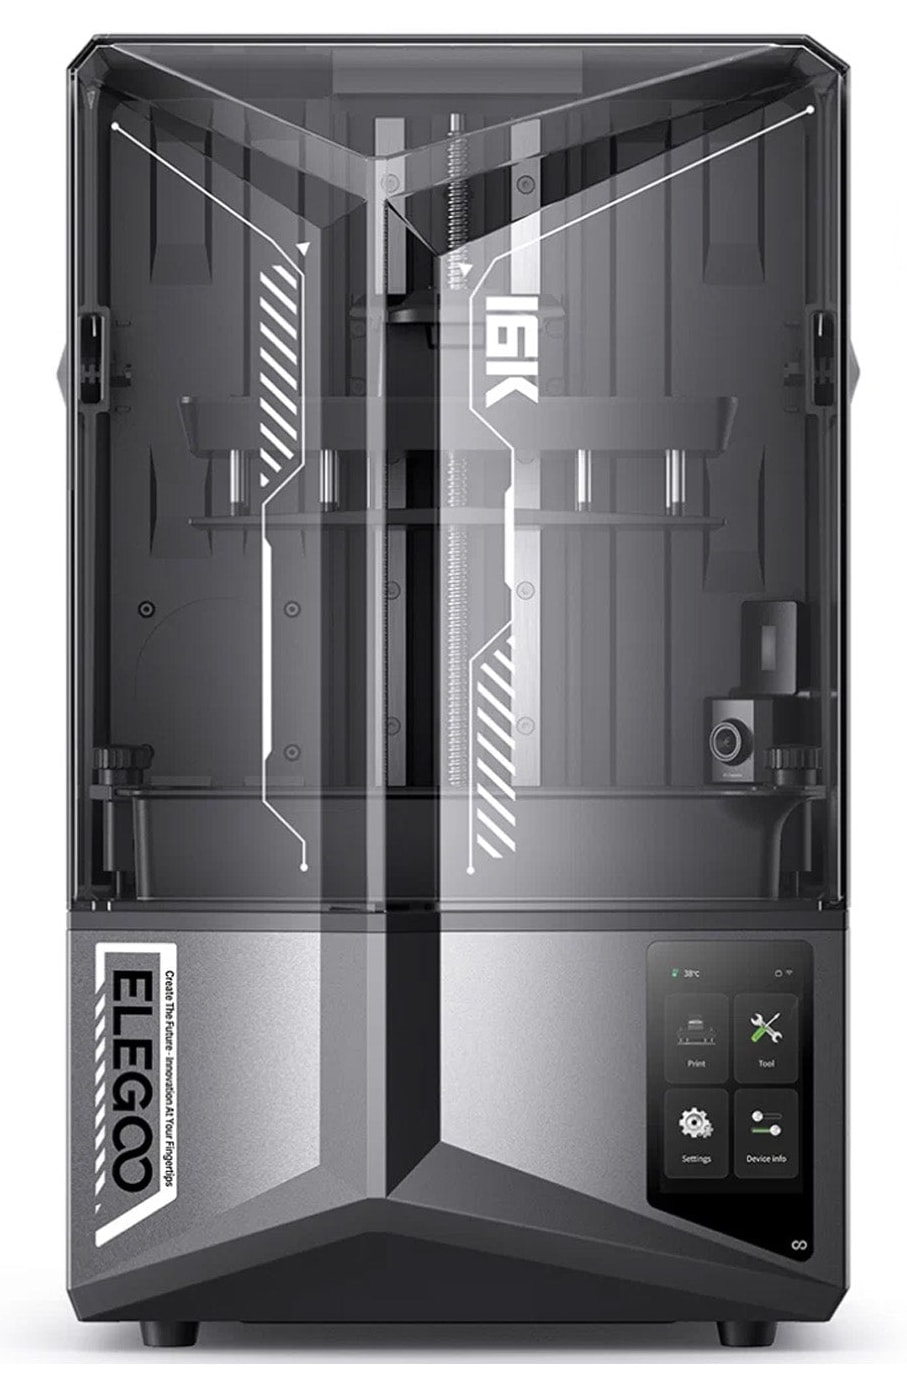
چاپگر ۳ بعدی ELEGOO Saturn 4 Ultra 16K
علل بروز خطوط افقی و جدایش:
- سرعت بالای حرکت محور Z: اگر سرعت بالا رفتن (Lift Speed) یا پایین آمدن صفحه ساخت زیاد باشد، رزین فرصت کافی برای بازگشت به زیر قطعه و تثبیت شدن را پیدا نمیکند. کاهش سرعت Lift و Retract این مشکل را حل میکند.
- تغییرات دمایی حین پرینت: اگر پرینتر در محیطی قرار دارد که جریان هوا یا نوسان دمایی شدید دارد، انقباض ناگهانی رزین باعث ایجاد خطوط روی قطعه میشود.
- شل بودن پیچهای نگهدارنده: پیچهای محکمکننده مخزن رزین (Vat) یا صفحه ساخت اگر شل باشند، حین حرکت محور Z لرزشهای میکروسکوپی ایجاد کرده و روی کیفیت ظاهر لایهها اثر میگذارند.
استفاده از تجهیزات باکیفیت مانند پرینتر سه بعدی رزینی (SLA/MSLA) با ریلهای حرکتی دقیق و بدنه مستحکم، مانع از بروز لرزش و خطاهای مکانیکی میشود.
۴. ترک خوردن قطعات توخالی و ماندن رزین مایع در داخل مدل
برای کاهش مصرف رزین و سبکتری شدن قطعات بزرگ، معمولاً مدلها در اسلایسر توخالی (Hollow) میشوند. اما اگر اصول این کار رعایت نشود، قطعه پس از چند روز یا چند هفته ترک خورده و رزین مایع از درون آن بیرون میریزد.
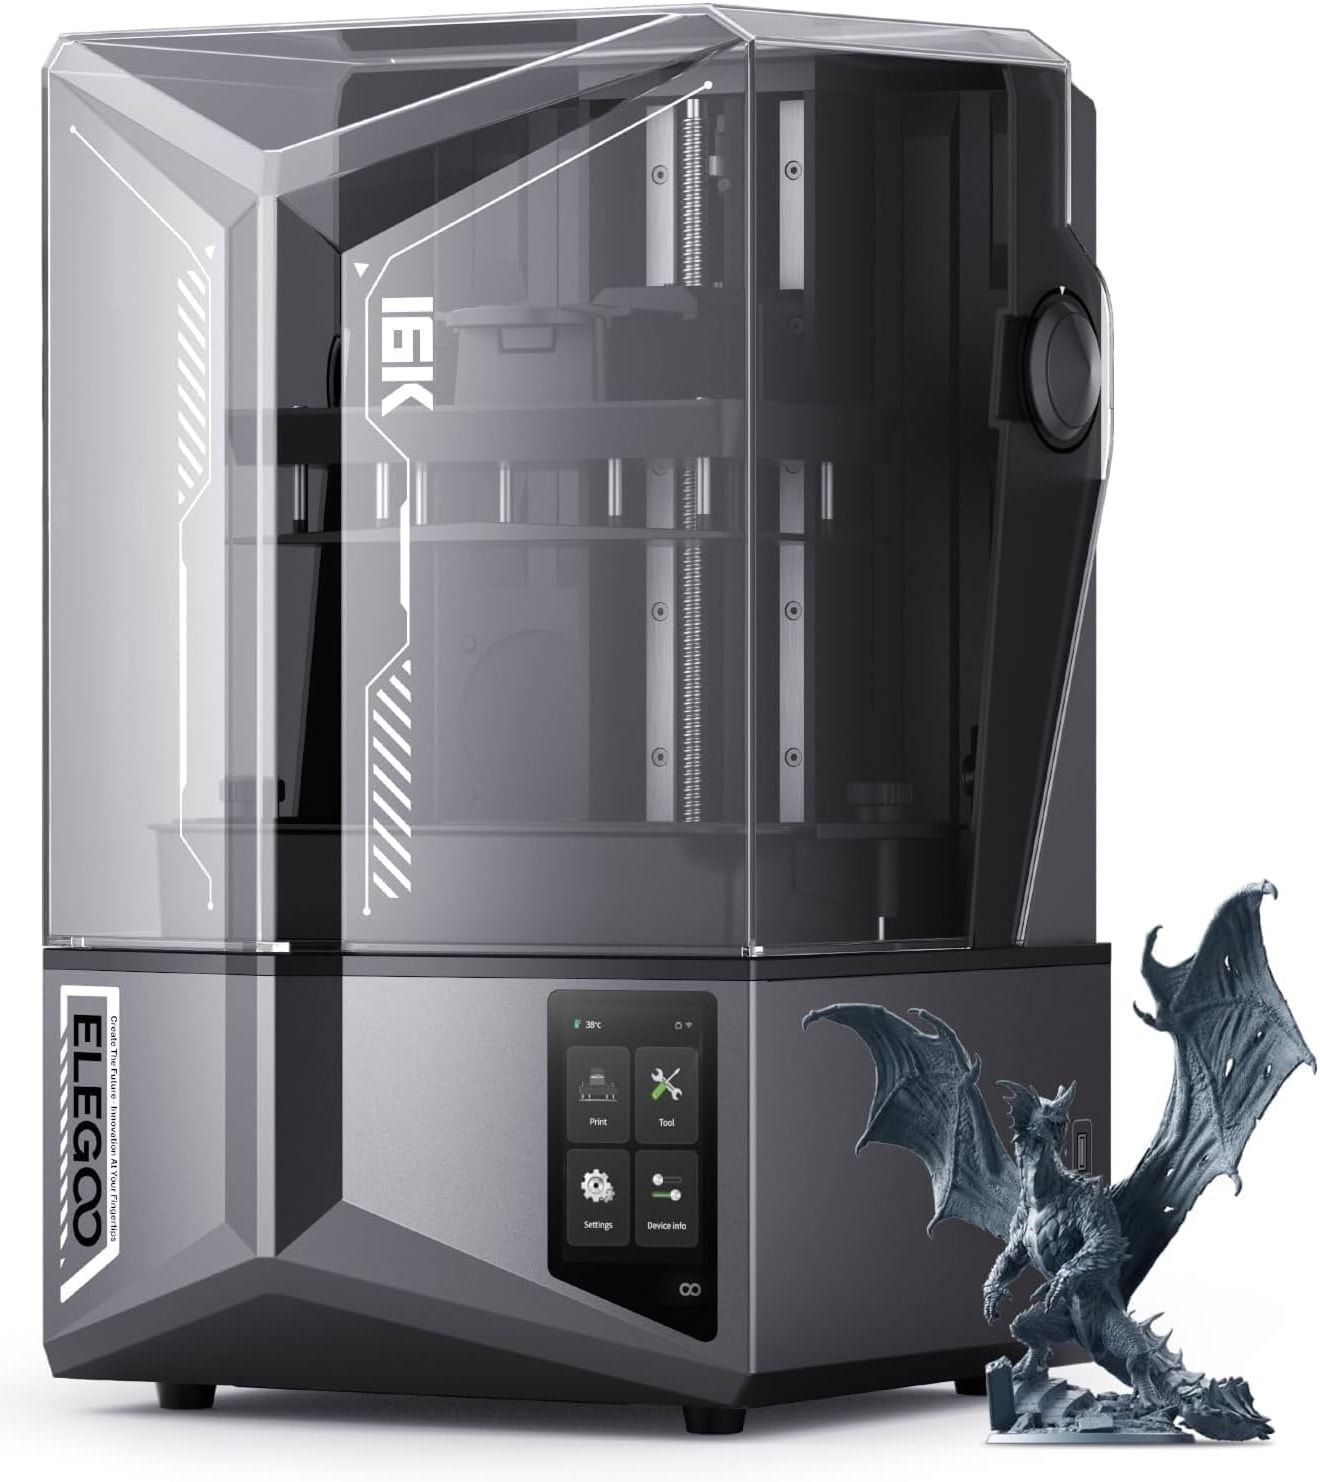
چاپگر ۳ بعدی ELEGOO 16K مدل Saturn 4 Ultra
اصول صحیح توخالی کردن مدلهای رزینی:
- تعبیه سوراخهای خروج رزین (Drain Holes): حتماً حداقل دو سوراخ خروج رزین در پایینترین قسمتهای مدل (نزدیک به صفحه ساخت) قرار دهید. این کار مانع از ایجاد حالت مکش گنبدی (Suction Cup Effect) شده و اجازه میدهد رزین اضافی خارج شود.
- شستشوی کامل داخل قطعه: با استفاده از سرنگ یا جریان فشار الکل ایزوپروپیل، تمام رزین مایع باقیمانده در محفظه داخلی مدل را کاملاً پاک کنید.
- پخت نور UV داخلی: برای قطعات توخالی، تاباندن نور UV به درون محفظه داخلی با دیودهای باریک یا فیبر نوری ضروری است تا جدار داخلی نیز کاملاً سفت و پایدار شود.
۵. مات شدن، چسبناک بودن و از بین رفتن جزئیات پس از چاپ
گاهی قطعه بدون مشکل پرینت میشود اما پس از خروج از دستگاه، جزئیات ظریف آن محو به نظر میرسند یا سطح قطعه حالت چسبناک و کدر پیدا میکند.
راهنمای پسپردازش درست و نگهداری:
دقت بالای دستگاههای پیشرفته نظیر چاپگر ۳ بعدی ELEGOO Saturn 4 Ultra 16K به شما اجازه میدهد ظریفترین بافتها را ثبت کنید، اما مراحل پسپردازش غلط میتواند نتیجه کار را خراب کند:
- شستشوی دو مرحلهای: قطعه را ابتدا در یک ظرف الکل اولیه (برای گرفتن بخش عمده رزین) و سپس در ظرف الکل خالص و تمیز بشویید. شستشو در الکل اشباعشده از رزین، لایهای چسبناک روی قطعه باقی میگذارد.
- خشک کردن کامل قبل از پخت UV: قبل از قرار دادن قطعه در دستگاه پخت (Curing)، اجازه دهید الکل روی سطح مدل کاملاً تبخیر و خشک شود. تابش نور UV به الکل خیس باعث سفیدک زدن و مات شدن سطح قطعه میشود.
- استفاده از تجهیزات استاندارد شستشو و پخت: به کارگیری یک دستگاه شستشو و پخت (Wash & Cure) به یکنواختی فرآیند پاکسازی و تثبیت نهایی قطعه کمک شایانی میکند.
جدول عیبیابی سریع مشکلات چاپ رزینی
| مشکل مشاهدهشده | علت اصلی | اقدام اصلاحی سریع |
|---|---|---|
| چسبیدن قطعه به FEP به جای صفحه | تراز نبودن صفحه / نوردهی کم لایه کف | کالیبراسیون مجدد و افزایش زمان نوردهی لایههای پایینی |
| جدا شدن مدل از پایههای ساپورت | نیروی مکش زیاد / ساپورت نازک | زاویهدار کردن مدل تا ۴۵ درجه و افزایش ضخامت اتصال ساپورت |
| ایجاد خطوط افقی روی لایهها | سرعت بالای Lift / لرزش محور Z | کاهش سرعت Lift و سفت کردن پیچهای نگهدارنده Vat |
| ترک خوردن مدل توخالی پس از مدتی | باقی ماندن رزین مایع درون قطعه | ایجاد Drain Hole و شستشوی کامل محفظه داخلی با الکل |
| سطح چسبناک و سفیدکزده قطعه | پخت UV قطعه قبل از خشک شدن الکل | خشک کردن کامل مدل با باد سشوار سرد قبل از پخت UV |
خرید پرینتر و ملزومات چاپ رزینی اورجینال از ترکیهکالا
برای دستیابی به بالاترین کیفیت چاپ و کاهش **مشکلات چاپ رزینی**، استفاده از پرینترهای باکیفیت و رزینهای اورجینال اهمیت فراوانی دارد. اگر قصد خرید پرینترهای پیشرفته و تجهیزات جانبی از برندهای مطرح نظیر ELEGOO را دارید، میتوانید پیش از خرید، راهنمای خرید پرینتر رزینی را بررسی کرده و بهترین گزینه را متناسب با نیاز خود انتخاب کنید.
تیم ترکیهکالا امکان خرید مستقیم تمام تجهیزات، رزینها و پرینترهای سهبعدی را از برندهای معتبر آمازون ترکیه و آمازون امارات فراهم کرده است. شما میتوانید با قرار دادن لینک محصول مورد نظر در سامانه ثبت لینک ترکیهکالا، سفارش خود را با قیمت نهایی به تومان ثبت کرده و آن را در ایران تحویل بگیرید.
سوالات متداول
چرا قطعه رزینی پس از پخت با نور UV سفیدک میزند؟
علت اصلی سفیدک زدن سطح قطعه، تاباندن نور UV قبل از خشک شدن کامل الکل ایزوپروپیل روی مدل است. همیشه اجازه دهید الکل کاملاً تبخیر شود و سپس قطعه را پخت کنید.
بهترین دمای محیط برای پرینت رزینی چقدر است؟
دمای ایدهآل برای عملکرد صحیح رزینهای سهبعدی بین ۲۱ تا ۲۵ درجه سانتیگراد است. دمای کمتر از ۲۰ درجه باعث غلیظ شدن رزین و بروز خطا در چاپ میشود.
چگونه بفهمیم زمان نوردهی لایهها درست تنظیم شده است؟
بهترین روش، چاپ مدلهای تست کالیبراسیون مانند XP-Finder یا Validation Matrix است. با سنجش دقت ابعادی این مدلها میتوانید زمان نوردهی دقیق را محاسبه کنید.
چرا مدل توخالی چاپشده بعد از چند هفته ترک میخورد؟
اگر در اسلایسر سوراخ خروج رزین (Drain Hole) قرار ندهید، رزین مایع درون قطعه حبس شده و با گذشت زمان فشار گازهای داخلی یا نفوذ نور باعث ترکیدن آن میشود.
نظر شما دربارهٔ این مطلب
اگر این مقاله برایتان مفید بود، امتیاز بدهید تا بقیه هم راحتتر انتخاب کنند.
برای ثبت امتیاز و نظر وارد حساب کاربری خود شوید.
هنوز نظری ثبت نشده — اولین نفر باشید.
سؤالی دربارهٔ خرید از ترکیه یا امارات دارید؟
لینکش را از هر سایت خارجی بفرستید تا قیمت نهایی را اعلام کنیم.

