مشکلات پرینتر سه بعدی؛ دلیل خراب شدن چاپ و روش حل آن

بسیاری از کاربران پس از خرید تجهیزات چاپ با مشکلات پرینتر سه بعدی روبهرو میشوند که مانع از دستیابی به خروجی تمیز و دقیق میگردد. شناخت دلایل بروز این خطاها و رعایت نکات کلیدی در تنظیمات مکانیکی و نرمافزاری، کیفیت قطعات شما را به طور چشمگیری افزایش میدهد. در این مقاله جامع، شایعترین خطاهای چاپ سهبعدی و راهکارهای عملی برای پیشگیری از آنها را بررسی میکنیم.
عدم چسبندگی لایه اول به صفحه چاپ
چسبندگی لایه اول، شالوده اصلی یک پرینت موفق است. اگر لایه اول به درستی به صفحه نچسبد، قطعه در حین کار جابهجا شده و کل فرایند چاپ خراب میشود.
تراز نبودن صفحه (Bed Leveling)
فاصله ناکافی یا بیش از حد نازل از صفحه چاپ، شایعترین دلیل عدم چسبندگی است. اگر فاصله زیاد باشد، رشته فیلامنت روی صفحه پهن نمیشود و اگر فاصله خیلی کم باشد، نازل خروجی را مسدود میکند. تنظیم دقیق فاصله با استفاده از کاغذ کالیبراسیون یا سنسورهای اتوماتیک ضروری است.
دمای نامناسب صفحه و نازل
هر نوع فیلامنت برای چسبندگی نیاز به دمای مشخصی در صفحه چاپ دارد. پایین بودن دمای صفحه باعث سرد شدن سریع لایه اول و جدا شدن آن میشود. پاکسازی سطح صفحه از چربی و گردوغبار با الکل ایزوپروپیل نیز تاثیر مستقیمی بر بهبود چسبندگی دارد.
گرفتگی نازل و عدم تزریق فیلامنت (Under-extrusion)
زمانی که فیلامنت به میزان کافی از نازل خارج نشود، قطعه نهایی دارای حفره، دیوارههای ضعیف یا لایههای ناپیوسته خواهد بود.
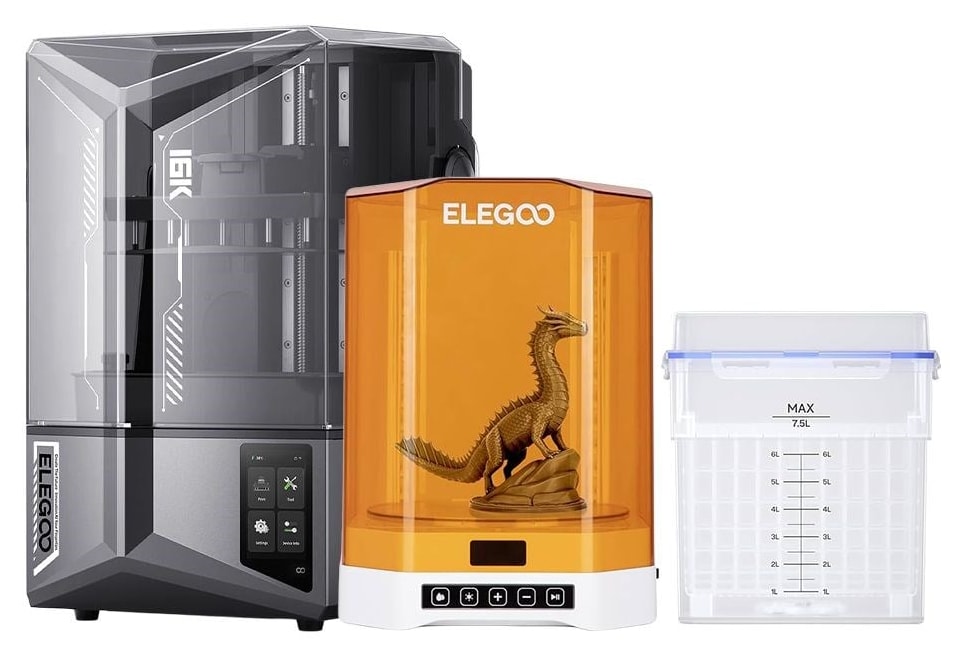
پرینتر ۳ بعدی ELEGOO Saturn 4 Ultra 16K و Mercury
استفاده از فیلامنت نامرغوب یا مرطوب
فیلامنتهای بیکیفیت دارای ضخامت نامساوی هستند که باعث گیر کردن در گلوگاه نازل میشود. همچنین جذب رطوبت توسط فیلامنت باعث ایجاد حباب و بخار در نازل شده و جریان خروجی ماده را مختل میکند. انتخاب و خرید فیلامنت پرینتر سهبعدی باکیفیت و نگهداری آن در باکسهای ضد رطوبت از این مشکل جلوگیری میکند.
تنظیمات نادرست دما و سرعت
چنانچه دمای نازل کمتر از حد استاندارد ماده باشد، فیلامنت به خوبی ذوب نمیشود و فشار زیادی به اکسترودر وارد میگردد. همچنین افزایش بیش از حد سرعت چاپ بدون افزایش دما، فرصت کافی برای ذوب شدن کامل فیلامنت باقی نمیگذارد.
جابهجایی لایهها و پدیده پلهای شدن (Layer Shifting)
جابهجایی لایهها یکی از آزاردهندهترین مشکلات در چاپ سهبعدی است که در آن بخشی از قطعه به سمت راست، چپ، جلو یا عقب منحرف میشود.
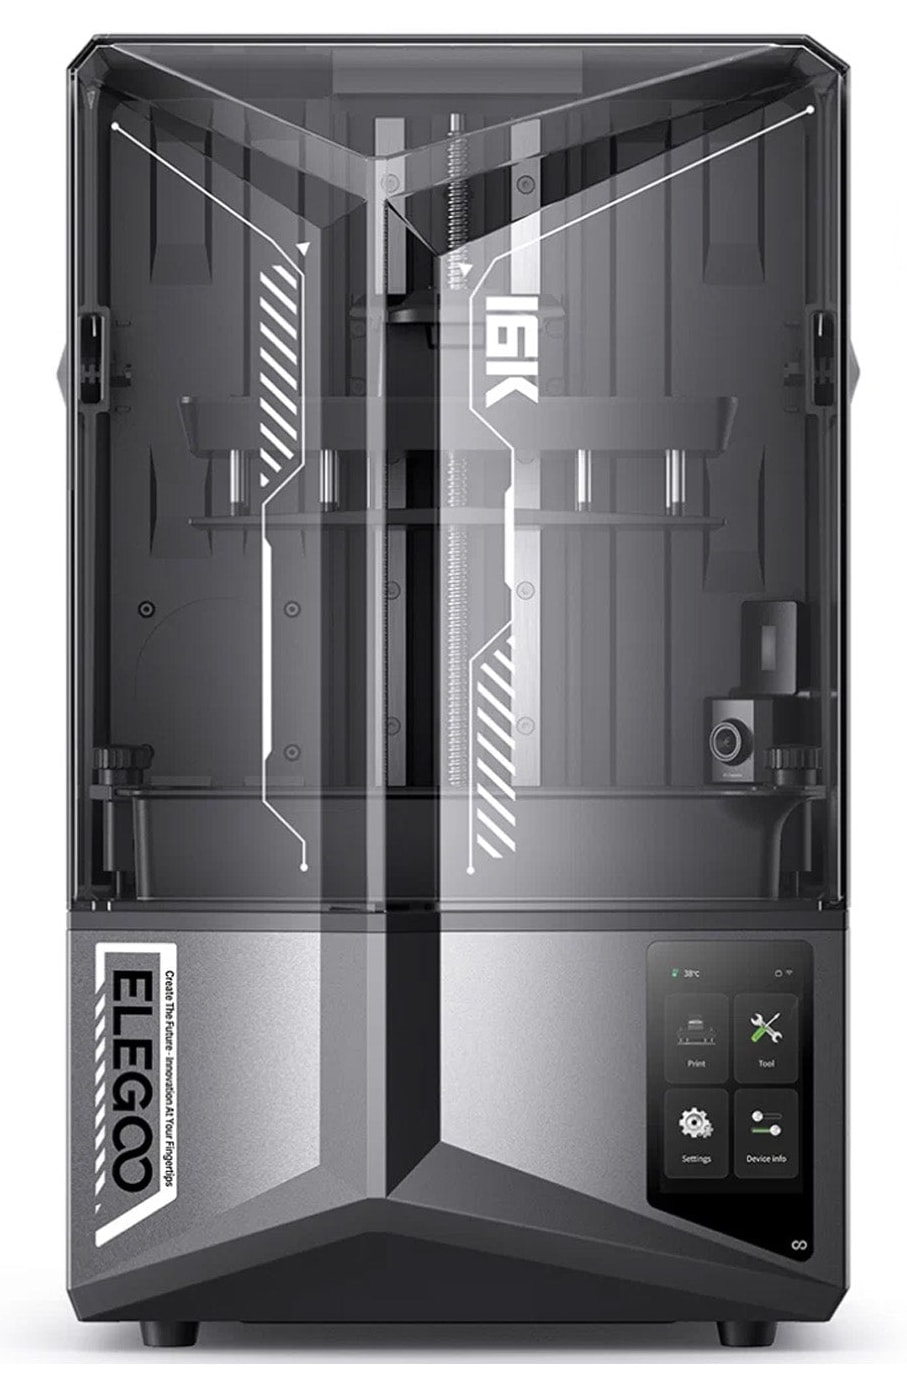
چاپگر ۳ بعدی ELEGOO Saturn 4 Ultra 16K
- شل بودن تسمهها: تسمههای محورهای X و Y باید کشش مناسبی داشته باشند. تسمه شل در حرکات سریع دچار لغزش میشود.
- داغ شدن استپر موتورها: کارکرد طولانیمدت یا جریان الکتریکی بالا میتواند باعث داغ شدن موتورها و جا ماندن پالسهای حرکتی شود.
- گیر کردن مکانیکی: عدم گریسکاری ریلهای حرکتی یا برخورد نازل با برجستگیهای قطعه نیز موجب جابهجایی محورها میگردد.
تابدیدگی و تغییر شکل قطعه (Warping)
تابدیدگی زمانی رخ میدهد که گوشههای قطعه به دلیل انقباض ناشی از سرد شدن سریع، از روی صفحه چاپ بلند میشوند.
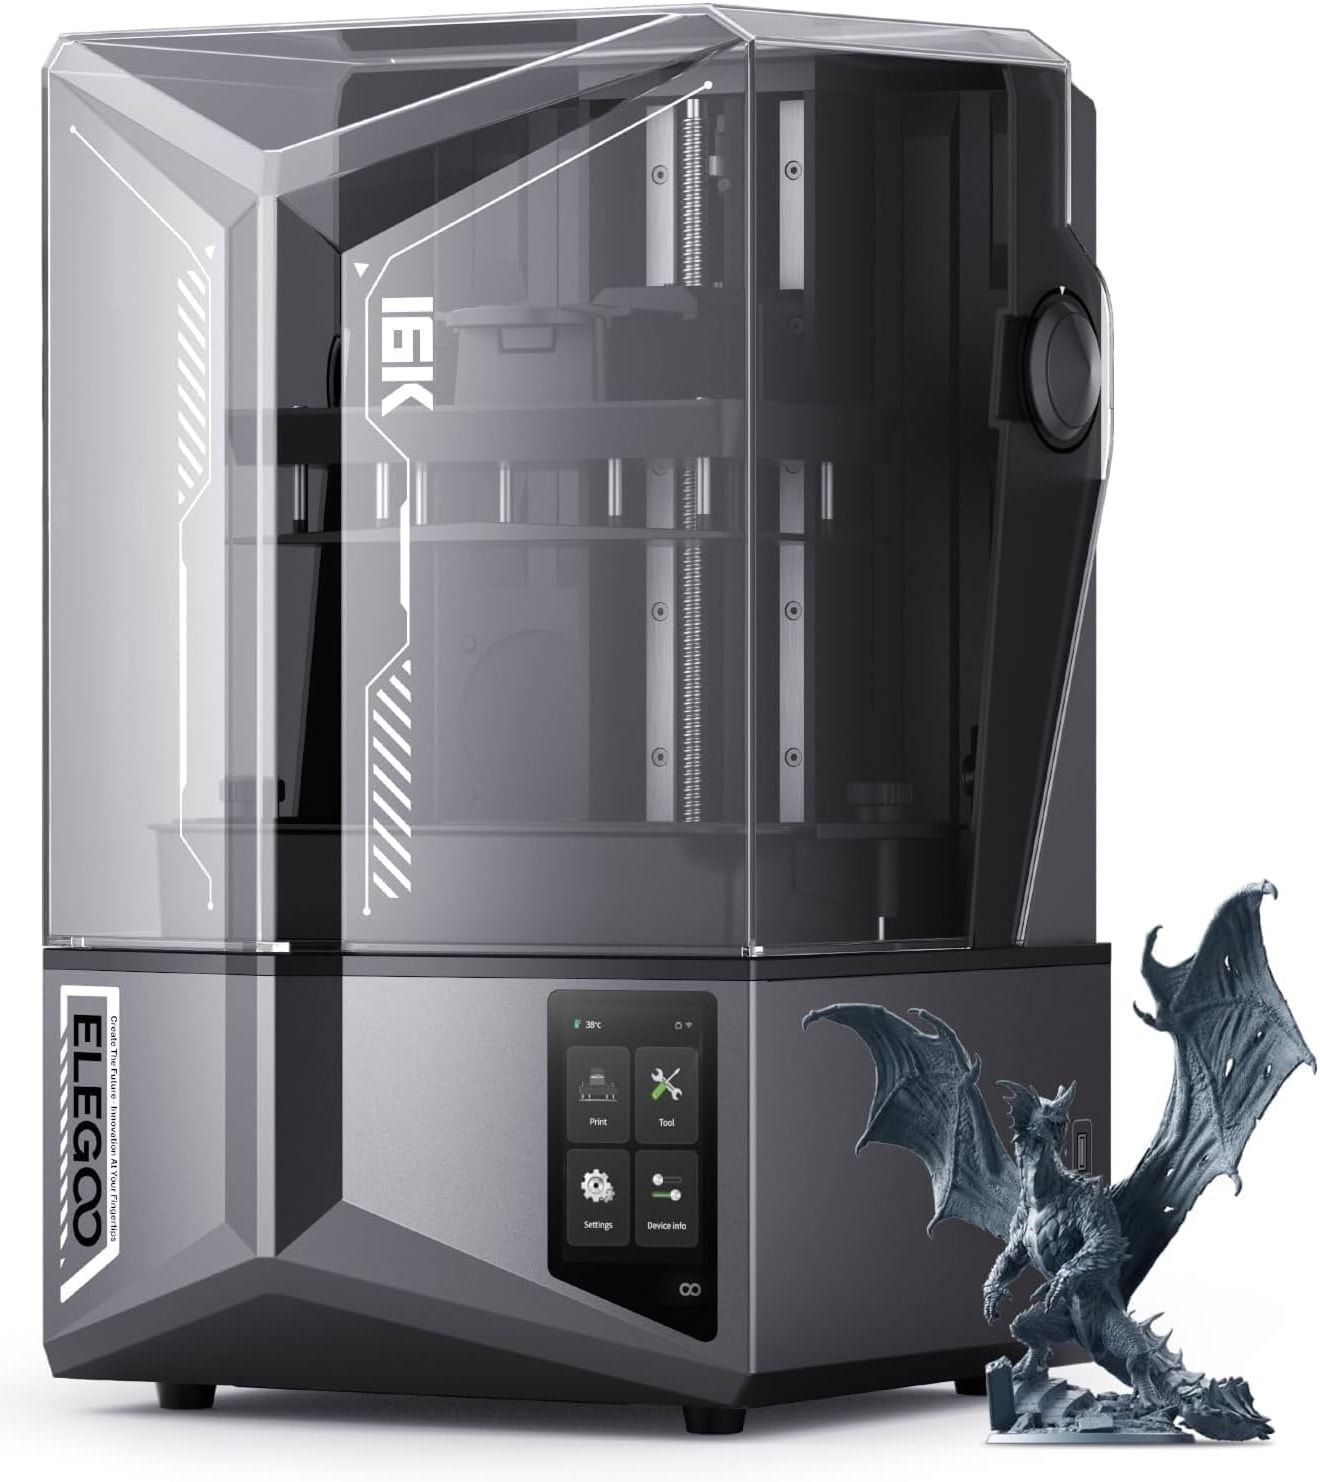
چاپگر ۳ بعدی ELEGOO 16K مدل Saturn 4 Ultra
برای پیشگیری از تابدیدگی میتوانید اقدامات زیر را انجام دهید:
- استفاده از محفظه بسته (Enclosure) برای جلوگیری از جریان هوای سرد محیط.
- استفاده از حاشیههای کمکی مانند Brim یا Raft در نرمافزار اسلایسر.
- تنظیم دقیق دمای صفحه چاپ متناسب با نوع ماده (مثلاً PLA، ABS یا PETG).
جدول عیبیابی سریع مشکلات پرینتر سه بعدی
| نوع مشکل | علت اصلی | راهکار پیشنهادی |
|---|---|---|
| جدا شدن لایه اول | تراز نبودن صفحه یا کثیفی سطح | تراز مجدد صفحه و تمیزکاری با الکل |
| حفره در لایهها | گرفتگی نازل یا رطوبت فیلامنت | خشک کردن فیلامنت و پاکسازی نازل |
| پلهای شدن قطعه | شل بودن تسمهها یا سرعت بالا | تنظیم کشش تسمه و کاهش سرعت |
| تابدیدگی گوشهها | انقباض حرارتی و باد کولر | استفاده از Brim و محفظه ایزوله |
خطاهای رایج در پرینترهای سه بعدی رزینی
کار با فناوریهای رزینی (MSLA/SLA) حساسیتهای خاص خود را دارد. اگر از دستگاههای پیشرفته رزینی استفاده میکنید، باید به عواملی چون زمان نوردهی لایه اول، دمای رزین و تمیز بودن فیلم FEP دقت کنید.
تجهیزات مدرنی مانند چاپگر ۳ بعدی ELEGOO Saturn 4 Ultra 16K با مکانیزمهای هوشمند و دقت بالای رزولوشن 16K برخی از خطاهای انسانی کالیبراسیون را کاهش میدهند، اما همچنان تنظیم دقیق ساپورتگذاری در نرمافزار برای جلوگیری از افتادن قطعه در مخزن رزین ضروری است. جهت بررسی مدلهای متنوع میتوانید به بخش پرینتر سه بعدی رزینی مراجعه نمایید.
تنظیمات نرمافزاری و نقش اسلایسر در کیفیت چاپ
بسیاری از اشکالات ظاهر شده روی مدل نهایی به تنظیمات اشتباه در نرمافزار اسلایسر مربوط میشود. انتخاب تراکم داخلی (Infill) مناسب، سرعت حرکت نازل در زمان عدم تزریق (Travel Speed)، و میزان عقبنشینی فیلامنت (Retraction) نقش کلیدی در کاهش نخکشی (Stringing) و افزایش استحکام قطعه دارند. بررسی دقیق پارامترهای اسلایسر پیش از شروع ارسال فایل به دستگاه، بخش زیادی از خطاهای متداول را خنثی میکند.
تهیه پرینتر سه بعدی و تجهیزات اورجینال از ترکیهکالا
اگر قصد خرید جدیدترین مدلهای پرینتر سهبعدی از برندهای معتبری مانند ELEGOO یا Bambu Lab را دارید، میتوانید تجهیزات مورد نظر خود را مستقیم از فروشگاههای بینالمللی سفارش دهید. در مجموعه پرینتر سهبعدی و لوازم طیف گستردهای از دستگاهها و قطعات جانبی در دسترس است. همچنین اگر محصول خاصی را در سایتهای خارجی مشاهده کردهاید، میتوانید با استفاده از خدمات ثبت لینک کالا از سایتهای خارجی در ترکیهکالا، قیمت نهایی تحویل در ایران را دریافت کرده و سفارشتان را به راحتی ثبت کنید.
سوالات متداول
چرا لایه اول پرینت سه بعدی روی صفحه نمیچسبد؟
اصلیترین دلیل عدم چسبندگی لایه اول، تراز نبودن دقیق صفحه چاپ (Bed Leveling) و فاصله نامناسب نازل از صفحه است. همچنین کثیف بودن سطح صفحه یا دمای پایین آن نیز میتواند باعث جابهجایی لایه اول شود.
چطور از گرفتگی نازل پرینتر سه بعدی جلوگیری کنیم؟
نگهداری فیلامنت در محیط خشک و بدون رطوبت، تنظیم دمای مناسب نازل متناسب با نوع فیلامنت و تمیزکاری دورهای خروجی با سوزن مخصوص از گرفتگی نازل جلوگیری میکند.
دلیل جابهجایی لایهها (Layer Shifting) در حین چاپ چیست؟
شل بودن تسمههای محورها، عدم گریسکاری ریلهای حرکتی، یا داغ شدن بیش از حد استپر موتورها و درایورها از دلایل اصلی جابهجایی لایهها هستند.
آیا نوسان دمای اتاق بر کیفیت چاپ سه بعدی تاثیر دارد؟
بله، تغییرات ناگهانی دما و جریان هوا باعث سرد شدن سریع قطعه و ایجاد تابدیدگی (Warping) یا جدایش لایهها میشود. استفاده از محفظه (Enclosure) این مشکل را حل میکند.
نظر شما دربارهٔ این مطلب
اگر این مقاله برایتان مفید بود، امتیاز بدهید تا بقیه هم راحتتر انتخاب کنند.
برای ثبت امتیاز و نظر وارد حساب کاربری خود شوید.
هنوز نظری ثبت نشده — اولین نفر باشید.
سؤالی دربارهٔ خرید از ترکیه یا امارات دارید؟
از دستیار ترکیهکالا بپرسید؛ کالا را پیدا میکند، قیمت نهایی را تا ایران حساب میکند و قدمبهقدم راهنماییتان میکند.
لینک کالا را دارید؟ ثبت سفارش با لینک

